


Berita Industri
Panduan Pemilihan Mesin EDM Sinker CNC
 2026.07.23
 Berita Industri
Panduan Seleksi
Apa itu a Mesin EDM Pemberat
A EDM Pemberat mesin membentuk benda kerja dengan menurunkan elektroda yang telah dibentuk ke dalam material sementara serangkaian percikan listrik yang cepat mengikis permukaan agar sesuai dengan geometri elektroda. Proses ini, umumnya disebut EDM die sinking, menghilangkan material melalui erosi percikan yang terkendali daripada gaya pemotongan, itulah sebabnya kekerasan tidak banyak berpengaruh pada kinerja Mesin EDM Die Sinking. Elektroda dan benda kerja terendam dalam cairan dielektrik, dan setiap percikan menghilangkan sejumlah kecil material hingga rongga yang dihasilkan mencerminkan bentuk elektroda.
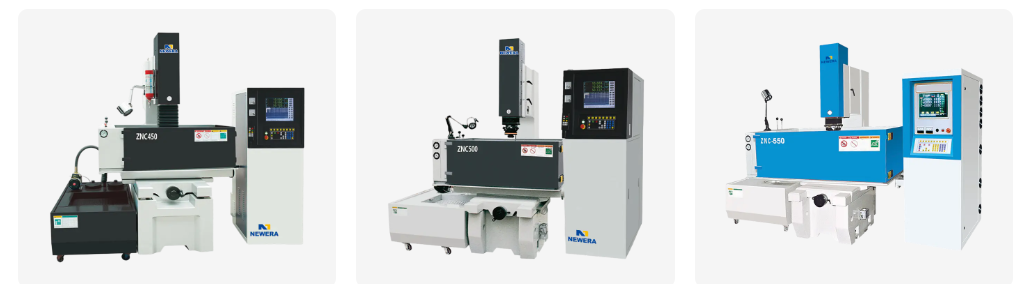
Mesin Die sinker, terkadang disebut mesin ram EDM, adalah perkakas standar untuk menghasilkan rongga cetakan, cetakan die, dan geometri internal kompleks lainnya yang sulit atau tidak mungkin dijangkau dengan alat pemotong berputar. EDM sinker CNC modern menambahkan kontrol sumbu yang dapat diprogram dan siklus orbit di atas proses inti ini, itulah sebabnya sebagian besar pembelian mesin EDM saat ini berbasis CNC daripada unit yang dioperasikan secara manual.
Cara Kerja Die Sinking EDM
Siklus Erosi Percikan
Penghilangan material terjadi melalui ribuan pelepasan muatan listrik setiap detiknya, masing-masing melepaskan sejumlah material mikroskopis dari elektroda dan benda kerja. Karena elektroda juga aus selama siklus ini, material elektroda dan pengaturan pelepasan dipilih secara bersamaan untuk menyeimbangkan kecepatan pelepasan dengan seberapa banyak bentuk elektroda yang perlu dipertahankan untuk penyelesaian akhir.
Peran Fluida Dielektrik
Cairan dielektrik, biasanya berupa oli khusus, mengisi celah antara elektroda dan benda kerja, mengisolasi celah tersebut hingga tegangan cukup untuk memicu percikan api, kemudian membuang serpihan yang terkikis setelahnya. Sirkulasi dan filtrasi cairan yang konsisten menjaga agar kotoran tidak mengganggu pembuangan selanjutnya, yang merupakan alasan mengapa desain tangki dan kapasitas filtrasi sama pentingnya dengan generator itu sendiri.
Bahan Biasa Dimesin Dengan EDM Pemberat
Karena EDM menghilangkan material secara elektrik dan bukan secara mekanis, material konduktif listrik apa pun umumnya dapat dikerjakan dengan mesin terlepas dari kekerasan atau ketangguhannya. Tabel di bawah menguraikan materi yang sering dipasangkan dengan mesin EDM.
| Bahan | Kisaran Kekerasan Khas | Kemampuan Mesin Dengan Sinker EDM | Penggunaan Umum |
|---|---|---|---|
| Baja Perkakas yang Dikeraskan | Hingga 60 hingga 65 HRC | Tidak terpengaruh oleh kekerasan karena pelepasannya bersifat termal dan listrik | Rongga cetakan injeksi |
| Paduan Titanium | Kekerasan sedang, ketangguhan tinggi | Dapat dikerjakan meskipun memiliki ketangguhan yang menantang alat pemotong | Komponen luar angkasa dan medis |
| Tungsten Karbida | Kekerasan yang sangat tinggi | Dapat dikerjakan melalui erosi percikan di mana penggilingan saja lambat | Sisipan alat pemotong dan komponen aus |
| Keramik Konduktif | Kekerasan tinggi, rapuh | Dapat dikerjakan jika konduktif secara elektrik | Komponen tahan aus khusus |
| Baja Tahan Karat | Kekerasan sedang hingga tinggi | Kemampuan mesin umum yang baik | Perkakas medis dan food grade |
Penggunaan Material Elektroda pada Mesin Die Sinker
Pemilihan material elektroda memengaruhi tingkat keausan, hasil akhir yang dapat dicapai, dan seberapa baik detail halus berpindah ke dalam rongga. Bagan di bawah ini menunjukkan pola penggunaan umum pada material elektroda umum pada mesin EDM die sinking.
Sinker EDM Dibandingkan Dengan Kawat EDM dan Penggilingan CNC
Sinker EDM adalah salah satu dari beberapa cara untuk menghasilkan rongga atau fitur presisi, dan membandingkannya dengan wire EDM dan penggilingan CNC membantu memperjelas di mana Mesin EDM Die Sinking paling cocok. Bagan radar di bawah ini menampilkan lima atribut praktis dari ketiga metode tersebut.
- EDM Pemberat
- Wire EDM
- CNC Milling
Tingkat Penghapusan Material berdasarkan Pengaturan Arus Debit
Menaikkan arus pelepasan pada mesin EDM akan mempercepat penghilangan material namun juga mengubah penyelesaian permukaan dan keausan elektroda, itulah sebabnya proses roughing dan finishing biasanya dijalankan pada pengaturan yang berbeda. Bagan garis di bawah mengilustrasikan hubungan umum antara arus pelepasan dan laju pembuangan relatif.
Permukaan Akhir Khas berdasarkan Tahap Pemesinan
Permukaan akhir pada Mesin EDM Die Sinking meningkat seiring dengan perpindahan proses dari proses roughing ke proses finishing yang semakin halus. Bagan di bawah menunjukkan nilai Ra umum, diukur dalam mikrometer, terkait dengan setiap tahap.
Referensi Kelas Mesin dan Spesifikasi
Mencocokkan ukuran tangki kerja dan kapasitas berat elektroda dengan blok cetakan atau rongga terbesar dalam produksi menghindari mengetahui di tengah proyek bahwa ukuran mesin terlalu kecil. Tabel di bawah mengelompokkan kelas mesin EDM sinker CNC umum berdasarkan rentang spesifikasi umum.
| Kelas Mesin | Ukuran Tangki Kerja | Berat Elektroda Maks | Akurasi Posisi |
|---|---|---|---|
| Kecil | 400x300x250mm | Hingga 50kg | Plus atau minus 0,005 mm |
| Sedang | 650x450x350mm | Hingga 150kg | Plus atau minus 0,005 mm |
| Besar | 1000x700x500mm | Hingga 500kg | Plus atau minus 0,008 mm |
| Ekstra Besar | 1500x1000x700mm | Hingga 1000kg | Plus atau minus 0,01 mm |
Alur Kerja Produksi EDM Die Sinking yang Khas
Rongga jadi yang dihasilkan pada EDM pemberat CNC umumnya melewati urutan luas yang sama terlepas dari kompleksitas bagiannya. Tahapan di bawah ini menguraikan alur umum tersebut.
- 1 Desain dan Fabrikasi Elektroda
- 2 Pengaturan dan Penyelarasan Benda Kerja
- 3 Lulus hidup seadanya
- 4 Lulus Setengah Selesai
- 5 Selesai Lulus
- 6 Pembersihan dan Inspeksi
Dimana Mesin EDM Sinker Digunakan
Independensi presisi dan kekerasan dari pekerjaan Mesin EDM Die Sinking menjadikannya pilihan standar di beberapa pengaturan manufaktur.
-
Rongga Cetakan dan Mati
Cetakan injeksi dan perkakas die cast dimana geometri rongga internal tidak dapat dicapai dengan alat pemotong yang berputar.
-
Komponen Dirgantara
Lubang pendingin dan fitur kompleks pada komponen titanium dan superalloy yang sulit dilakukan pemotongan konvensional.
-
Cetakan Alat Kesehatan
Rongga dengan detail halus yang memerlukan hasil akhir yang halus dan konsistensi dimensi yang ketat selama proses produksi yang lama.
-
Perkakas dan Pukulan yang Dikeraskan
Komponen punch dan die dikerjakan setelah pengerasan, karena erosi percikan tidak dipengaruhi oleh kondisi material yang mengeras.
Memilih Produsen Mesin EDM Die Sinking
Bekerja dengan pemasok mesin EDM pemberat CNC khusus alih-alih pengecer peralatan mesin umum biasanya masuk akal ketika toko memerlukan perangkat lunak kontrol khusus, ukuran tangki, atau fitur otomatisasi. Beberapa pos pemeriksaan praktis membantu mempersempit pencarian di antara opsi untuk mesin EDM pemberat OEM.
- Pastikan sistem kontrol mendukung pola pergerakan elektroda dan siklus orbit yang diperlukan program perkakas.
- Periksa ukuran tangki kerja dan kapasitas berat elektroda terhadap cetakan atau blok rongga terbesar yang diharapkan dalam produksi.
- Tinjau respons servo dan kinerja kontrol celah, karena hal ini memengaruhi seberapa konsisten celah percikan dipertahankan selama penyelesaian akhir yang lama.
- Tanyakan tentang jenis generator dan bagaimana energi pelepasan disesuaikan antara proses roughing dan finishing.
- Perhatikan filtrasi cairan dielektrik dan kapasitas sirkulasi, karena kebersihan cairan mempengaruhi kualitas hasil akhir dan keausan elektroda.
Sejumlah pembeli beralih ke produsen mesin EDM yang berbasis di Tiongkok ketika kebutuhan volume atau penyesuaian meningkat, sebagian besar karena konsentrasi pengembangan perangkat lunak kontrol, desain generator, dan kemampuan pembuatan mekanis dalam satu wilayah pasokan. Di sinilah mesin EDM die sinking otomatis, yang dibuat dengan fitur penggantian elektroda otomatis dan siklus tanpa pengawasan, cenderung paling mudah diperoleh dibandingkan dengan desain tangki manual standar.
Latar Belakang Manufaktur
Nantong New Era Technology Co., LTD telah berfokus pada pengembangan, perancangan dan produksi mesin kontrol numerik dan peralatan mesin CNC selama lebih dari 20 tahun, didukung oleh tim yang mencakup pengembangan teknologi, manufaktur, dan layanan penjualan.
- Pengalaman 20 Tahun
- Model Bisnis Pengembangan Mesin EDM OEM dan ODM
- Kemampuan Inti Desain dan Produksi Alat Mesin CNC
- Fasilitas Pusat Produksi dan Pemasangan
Beroperasi sebagai produsen mesin OEM EDM dan perusahaan mesin die sinker ODM EDM, tim ini bekerja dengan pelanggan untuk mencocokkan konfigurasi mesin, seperti ukuran tangki, pengaturan generator, dan perangkat lunak kontrol, dengan suku cadang yang diproduksi, memanfaatkan perkembangan yang sedang berlangsung di lapangan untuk menyempurnakan desain mesin dari waktu ke waktu.
Yang Perlu Diperhatikan Sebelum Membeli Mesin Die Sinker
- Mintalah uji coba rongga sampel pada bahan yang representatif sebelum melakukan pemesanan penuh.
- Pastikan perangkat lunak kontrol mendukung perpustakaan elektroda dan pola orbit yang sudah digunakan oleh program perkakas Anda.
- Konfirmasikan pergerakan sumbu dan ukuran tangki terhadap perkiraan blok cetakan terbesar Anda, bukan hanya ukuran komponen rata-rata.
- Tinjau betapa mudahnya sumber bahan habis pakai seperti filter dan penahan elektroda dapat diperoleh untuk pengoperasian berkelanjutan.
- Diskusikan pelatihan dan dukungan pengaturan untuk sistem kendali sehingga program baru dapat dibangun tanpa pembelajaran yang panjang.
Pertanyaan yang Sering Diajukan
-
Q1. Apa itu mesin EDM pemberat
Mesin EDM sinker, disebut juga mesin die sinker atau mesin ram EDM, membentuk benda kerja dengan menurunkan elektroda yang sudah dibentuk ke dalam material sementara percikan listrik berulang kali mengikis permukaan agar sesuai dengan bentuk elektroda.
-
Q2. Bagaimana cara kerja die sinking EDM
Elektroda berbentuk dan benda kerja terendam dalam cairan dielektrik, dan serangkaian pelepasan listrik yang cepat antara keduanya mengikis material dari benda kerja dalam pola elektroda.
-
Q3. Apa itu EDM mati tenggelam
Die sinking EDM adalah nama proses umum untuk menggunakan mesin EDM sinker untuk membentuk rongga, seperti cetakan dan cetakan die, melalui erosi percikan yang terkendali, bukan menggunakan alat pemotong.
-
Q4. Apa itu ram EDM
Ram EDM adalah nama umum lainnya untuk sinker EDM, mengacu pada ram yang menggerakkan elektroda ke bawah ke dalam benda kerja selama siklus pemesinan.
-
Q5. Bahan apa yang bisa digunakan mesin EDM
EDM bekerja pada bahan konduktif listrik apa pun, yang mencakup sebagian besar baja perkakas, baja tahan karat, paduan titanium, tungsten karbida, dan berbagai keramik konduktif.
-
Q6. Bisakah mesin EDM mengeraskan baja
Ya, karena penghilangan material terjadi melalui aliran listrik dan bukan gaya pemotongan, kekerasan tidak banyak berpengaruh pada kinerja proses.
-
Q7. Bisakah mesin EDM titanium
Ya, paduan titanium umumnya dikerjakan dengan EDM, khususnya untuk komponen dirgantara dan medis yang ketangguhannya membuat pemotongan konvensional menjadi lebih sulit.
-
Q8. Bisakah EDM memotong karbida
Ya, tungsten carbide adalah aplikasi EDM yang umum, terutama untuk sisipan alat pemotong dan komponen aus yang mana penggilingan saja akan lambat dan sulit.
-
Q9. Seberapa akurat pemesinan EDM
Akurasi posisi pada mesin EDM sinker yang dirawat dengan baik biasanya berada pada kisaran plus atau minus 0,005 mm, meskipun angka pastinya bergantung pada kelas mesin dan pengaturan proses.
-
Q10. Permukaan akhir apa yang bisa dicapai EDM
Penyelesaian permukaan bergantung pada tahap pemesinan, dengan lintasan kasar menghasilkan tekstur yang lebih kasar dan lintasan penyelesaian mampu mencapai permukaan yang halus dan mendekati permukaan cermin.


Jika Anda tertarik dengan produk kami, silakan berkonsultasi dengan kami.
RINCIAN KONTAK
Nantong New Era Technology Co., LTD
- Kawasan Industri Bintang Lima, Distrik Chongchuan, Kota Nantong, Provinsi Jiangsu, Cina
- TEL:+86-19851302688
- E-Mail: [email protected]
Produk
Tautan cepat
Berita
Terminal seluler
NANTONG NEW ERA TECHNOLOGY CO., LTD Hak Cipta Dilindungi. Produsen Pusat Permesinan CNC Pabrik Pusat Permesinan China
