


Berita Industri
Penjelasan Jenis EDM: Panduan Praktis Kelas Mesin EDM Sinker CNC
 2026.08.26
 Berita Industri
Tanyakan kepada sepuluh manajer ruang perkakas mesin EDM mana yang mereka gunakan dan Anda akan mendengar sepuluh variasi jawaban yang sama: pemberat, kawat, atau pengeboran lubang. Bagian yang membingungkan pembeli baru adalah level kontrol yang tercetak pada mesin—ZNC, PNC, atau CNC. Jika pekerjaan Anda melibatkan rongga cetakan buta dengan elektroda berbentuk, keputusan praktis biasanya terletak pada tingkat kontrol, bukan kelompok proses. Panduan ini dimulai dengan tipe proses EDM utama, kemudian membandingkan tiga arsitektur kontrol EDM sinker dan menunjukkan mana yang sesuai dengan anggaran dan beban kerja toko pada umumnya.
Ikhtisar Jenis EDM: Pengeboran Pemberat, Kawat, dan Lubang
Pemesinan pelepasan listrik menghilangkan material dengan percikan api yang terkontrol di antara dua elektroda. EDM pemberat membentuk bentuk elektroda pra-mesin ke dalam benda kerja di bawah cairan dielektrik. Kawat EDM memotong jalur melalui benda kerja padat menggunakan kawat tipis berenergi. Pengeboran lubang EDM menggunakan elektroda tubular yang berputar untuk membuat lubang yang dalam dan berdiameter kecil. Mikro EDM menskalakan prinsip yang sama hingga ke fitur-fitur yang sangat kecil. Diantaranya, sinker EDM adalah pilihan paling umum untuk rongga cetakan karena dapat menghasilkan kantong buta, rusuk, dan permukaan bertekstur yang tidak dapat dijangkau oleh kawat.
| Tipe EDM | Proses | Terbaik Untuk | Elektroda | Hasil Khas |
|---|---|---|---|---|
| EDM Pemberat | Elektroda yang terbentuk mengikis rongga | Cetakan rongga, cetakan, bentuk 3D yang kompleks | Blok grafit atau tembaga | Rongga buta dengan hasil akhir halus atau bertekstur |
| Kawat EDM | Kawat perjalanan memotong bagian itu | Stamping mati, alat pelubang presisi | Kawat kuningan atau berlapis seng | Tepi bersih dan akurasi dimensi tinggi |
| EDM Pengeboran Lubang | Elektroda tabung yang berputar membakar lubang yang dalam | Lubang pendingin, lubang awal pemasangan kawat | Elektroda kuningan atau tembaga berbentuk tabung | Pengeboran lubang dalam yang cepat dengan lebih sedikit duri |
| Micro EDM | Elektroda miniatur dengan energi pelepasan rendah | Cetakan mikro, nozel, komponen medis | Batang mikro atau elektroda tabung | Detail yang sangat halus dan fitur kecil |
Pengorbanannya bukan hanya soal bentuk. Wire EDM tidak memiliki kekuatan samping dan menghasilkan tepian yang sangat bersih, namun memerlukan lubang awal dan hanya memotong fitur-fiturnya. Sinker EDM unggul ketika elektroda dapat mencapai rongga kompleks secara langsung. Untuk toko yang mengevaluasi mesin pertama mereka, mesin EDM pemberat tetap menjadi titik masuk yang paling fleksibel karena satu elektroda dapat digunakan kembali untuk sejumlah rongga yang identik.
Dalam EDM sinker, prinsip kerjanya sederhana: kepala servo menahan elektroda, tangki dielektrik mengelilingi area pemesinan, dan benda kerja diletakkan di atas meja dengan celah percikan terkontrol antara elektroda dan permukaan bagian.
Tampilan isometrik yang disederhanakan dari sistem EDM sinker.
Tingkat Kontrol Sinker EDM: ZNC, PNC, dan CNC
Setelah Anda memilih sinker EDM, sistem kontrol akan menentukan kemampuan alat berat, harga, dan tingkat keahlian operator yang dibutuhkan. Tiga arsitektur kontrol yang umum di pasar: ZNC, PNC, dan CNC. Mereka berbagi landasan mekanis yang sama tetapi berbeda dalam seberapa banyak urutan pemesinan yang diotomatisasi.
Mesin ZNC: Pemosisian Manual dengan Sumbu Z Otomatis
ZNC adalah singkatan dari kontrol numerik sumbu Z. Alat berat menangani kedalaman percikan secara otomatis, sementara operator mengatur posisi X dan Y secara manual dan mengatur pengaturan elektroda. Ini adalah arsitektur EDM sinker paling sederhana dan pilihan praktis untuk ruang perkakas dengan setter berpengalaman dan volume produksi rendah. Jika alur kerja Anda dalam jumlah kecil, ringkaslah EDM pemberat ZNC-450 memberi Anda siklus percikan terkendali tanpa investasi kendali kelas atas.
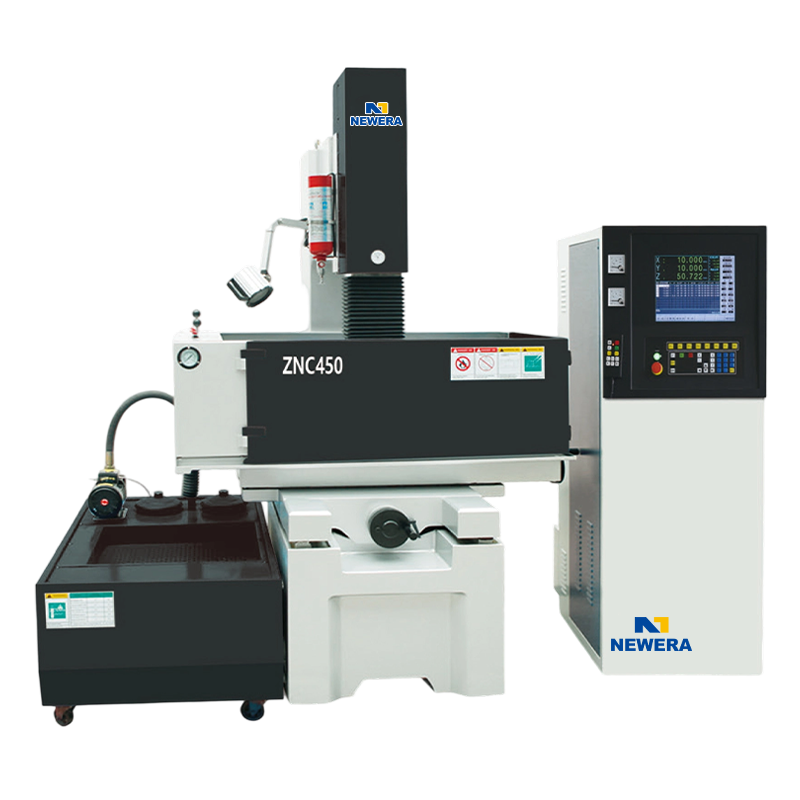 ZNC 450 EDM Die Sinking Machine/Sinker EDM Produsen, Perusahaan - Nantong Baru Nantong New Era Technology Co., Ltd adalah Cina OEM/ODM ZNC 450 EDM Die Sinking Machine/Sinker EDM produsen dan perusahaan, Sistem kabut... Lihat Produk →
Mesin PNC: Posisi dan Urutan Terprogram
Mesin PNC menambah memori dan pemosisian yang dapat diprogram. Operator dapat menyimpan posisi elektroda, kedalaman percikan, dan urutan pembilasan, sehingga mengurangi waktu penyetelan ketika cetakan memiliki banyak rongga. Untuk toko yang memproduksi dalam jumlah besar atau pekerjaan berulang yang sering, otomatisasi a EDM pemberat PNC-450 menyediakan biasanya membayar kembali dengan cepat melalui siklus yang lebih konsisten dan lebih sedikit pengawasan.
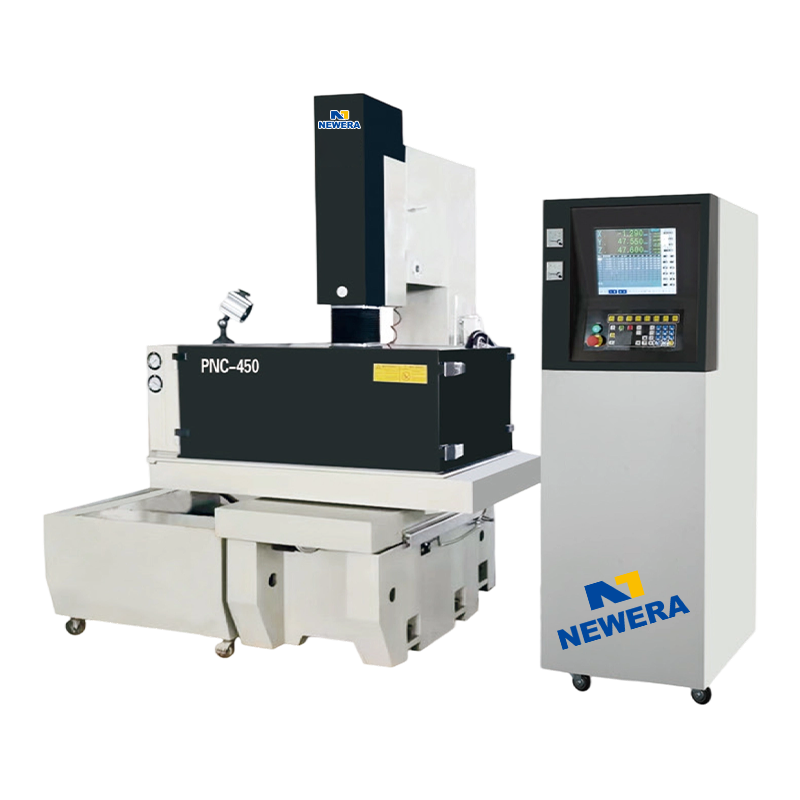 PNC 450 EDM Die Sinking Machine/Sinker EDM Produsen, Perusahaan - Nantong Baru Nantong New Era Technology Co., Ltd adalah Cina OEM/ODM PNC 450 EDM Die Sinking Machine/Sinker EDM produsen dan perusahaan, Sistem kabut... Lihat Produk →
Mesin CNC: Pemesinan Multi-Sumbu Penuh
EDM sinker CNC membawa konsep ini lebih jauh dengan koordinasi multi-sumbu penuh. Kontrol tersebut dapat menggerakkan X, Y, Z, dan sumbu putar tambahan, mengorbit elektroda untuk meningkatkan pembilasan, menciptakan erosi lancip atau heliks, dan mendukung pengoperasian tanpa pengawasan dengan sistem penggantian alat. Ini adalah kategori yang dipilih untuk pekerjaan cetakan dan cetakan presisi tinggi di mana kemampuan pengulangan dan pengoperasian yang lama tanpa pengawasan membenarkan harga yang lebih tinggi. Mesin di kelas ini, seperti EDM pemberat CNC-540 , memindahkan upaya pengaturan dari operator ke program CAM.
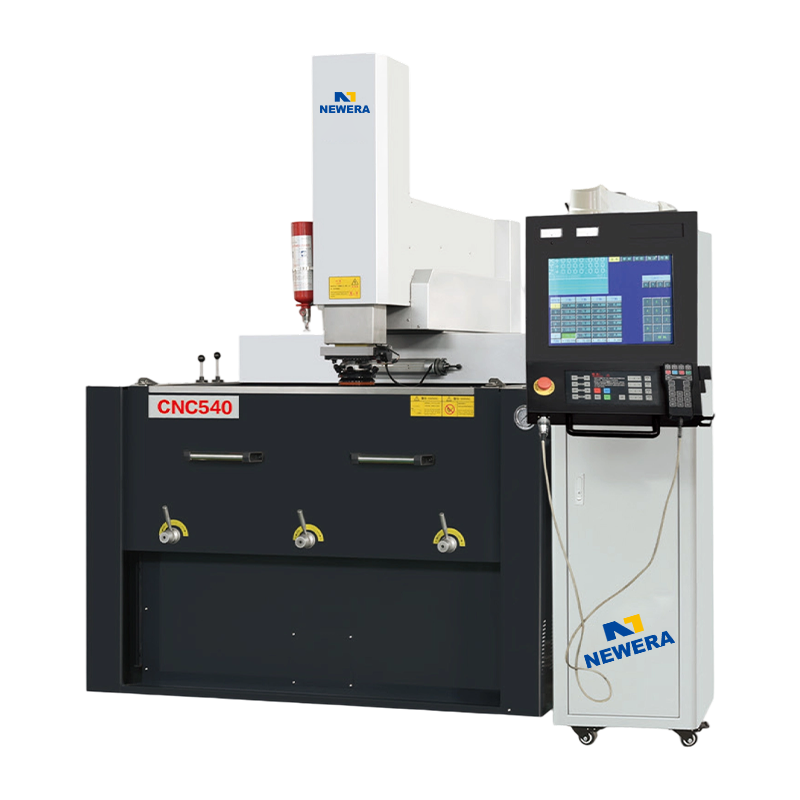 Mesin Die Sinking CNC 540 EDM / Produsen EDM Sinker, Perusahaan - Nantong Baru Nantong New Era Technology Co., Ltd adalah Cina OEM/ODM CNC 540 EDM Die Sinking Machine/Sinker EDM produsen dan perusahaan, ... Lihat Produk →
Perbandingan relatif tingkat kontrol ZNC, PNC, dan CNC. Skor harga yang lebih tinggi berarti mesin yang lebih mahal.
Cara Memilih Jenis EDM yang Tepat
Tidak ada jawaban universal. Keputusan harus dimulai dengan geometri bagian dan kemudian beralih ke volume produksi. Dalam industri permesinan, pendekatan yang paling dapat diandalkan adalah mencocokkan rangkaian proses dengan bentuk fitur terlebih dahulu, lalu memilih tingkat kontrol berdasarkan berapa jam mesin akan benar-benar dijalankan.
- Rongga buta dengan elektroda yang terbentuk mengarah ke EDM pemberat.
- Kontur potongan tembus pada baja yang diperkeras mengarah ke kawat EDM.
- Lubang pendingin yang dalam atau lubang kawat mengarah ke lubang pengeboran EDM.
- Campuran yang tinggi dan pekerjaan berulang yang sering membuat mesin PNC menarik.
- Pengoperasian sepanjang waktu tanpa pengawasan adalah tempat dimana CNC mendapatkan keuntungannya.
- Operator bervolume rendah dan sangat terampil masih dapat mencapai hasil yang baik dengan ZNC.
Sebelum Anda menyetujui anggaran, tinjau apa saja a pemberat EDM secara realistis dapat menangani sehingga Anda tidak membeli secara berlebihan presisi atau mengecilkan ukuran tangki kerja.
Pertanyaan Yang Sering Diajukan Tentang Jenis EDM
Apa perbedaan antara EDM dan EDM pemberat?
EDM adalah keluarga proses yang lebih luas. Sinker EDM adalah tipe khusus yang menggunakan elektroda berbentuk untuk mengikis rongga pada benda kerja.
Apa tiga jenis utama EDM?
Tiga jenis utama adalah EDM pemberat, EDM kawat, dan EDM pengeboran lubang. Micro EDM terkadang terdaftar sebagai kategori keempat.
Jenis EDM manakah yang terbaik untuk pembuatan cetakan?
Sinker EDM biasanya paling cocok untuk rongga cetakan karena dapat menghasilkan bentuk yang rumit dan buta dengan elektroda yang dibentuk.
Apa yang dimaksud dengan ZNC pada mesin EDM?
ZNC berarti sumbu Z dikontrol secara numerik sedangkan X dan Y diposisikan secara manual. Ini adalah arsitektur kontrol tingkat awal.
Apakah mesin CNC EDM sepadan dengan biaya tambahannya?
Untuk bengkel yang menjalankan cetakan multi-rongga atau shift tanpa pengawasan, mesin CNC biasanya mendapatkan keuntungan melalui biaya tenaga kerja yang lebih rendah dan kemampuan pengulangan yang lebih baik.
Bisakah kawat EDM membuat rongga buta?
Tidak. Kawat EDM hanya memotong benda kerja, jadi rongga buta biasanya memerlukan EDM pemberat dengan elektroda yang dibentuk.


Jika Anda tertarik dengan produk kami, silakan berkonsultasi dengan kami.
RINCIAN KONTAK
Nantong New Era Technology Co., LTD
- Kawasan Industri Bintang Lima, Distrik Chongchuan, Kota Nantong, Provinsi Jiangsu, Cina
- TEL:+86-19851302688
- E-Mail: [email protected]
Produk
Tautan cepat
Berita
Terminal seluler
NANTONG NEW ERA TECHNOLOGY CO., LTD Hak Cipta Dilindungi. Produsen Pusat Permesinan CNC Pabrik Pusat Permesinan China
