


Berita Industri
Rumah / Berita / Berita Industri / Mesin Penggiling Permukaan CNC: Panduan Pembelian Lengkap untuk Penggilingan Presisi
Mesin Penggiling Permukaan CNC: Panduan Pembelian Lengkap untuk Penggilingan Presisi
 2026.08.20
 Berita Industri
Kutipan terbaru Anda memerlukan permukaan datar dan paralel pada pelat baja dengan lebar 20 inci dan panjang 60 inci, dan toleransi diukur dalam sepersepuluh dari seperseribu inci. Mesin gerinda permukaan CNC yang Anda pasang untuk pekerjaan itu akan memutuskan apakah pesanan tersebut menghasilkan keuntungan atau tumpukan suku cadang yang ditolak.
Setelah lebih dari 20 tahun membuat peralatan mesin presisi, kami memberikan saran yang sama kepada setiap pembeli dalam empat poin: periksa kapasitas meja terlebih dahulu, lalu kemampuan kerataan, lalu jenis kontrol, dan terakhir dukungan jangka panjang pabrikan. Setelah keempatnya benar, detail lainnya mudah diselesaikan.
Nasihat itu datang dari pengalaman langsung. Di Teknologi Era Baru Nantong , kami telah merancang dan memproduksi mesin gerinda permukaan CNC di samping jalur EDM dan pusat permesinan kami, jadi kami melihat bagaimana mesin ini berperilaku di toko cetakan, pabrik suku cadang, dan ruang perkakas di berbagai pasar.
Apa Fungsi Mesin Penggiling Permukaan CNC
Mesin gerinda permukaan CNC menghilangkan material dengan roda abrasif yang berputar untuk menghasilkan bidang referensi yang datar, paralel, dan halus. Benda kerja dipegang pada chuck elektromagnetik yang diletakkan di atas meja bolak-balik; meja bergerak maju mundur di bawah kemudi sementara kepala roda bergerak ke bawah secara bertahap. Dalam mesin CNC, lintasan meja, posisi umpan silang, umpan bawah vertikal, siklus ganti, dan kompensasi keausan roda dijalankan secara otomatis dari program komponen.
Strukturnya sederhana dalam konsep namun menuntut dalam praktiknya: setiap komponen harus menahan defleksi dan panas agar permukaan akhir benar-benar rata. Diagram berlabel di bawah ini menunjukkan elemen kunci dari konfigurasi umum.
Gambar 1. Skema isometrik penggiling permukaan CNC: 1 tempat tidur mesin, 2 meja dengan chuck magnet dan benda kerja, 3 roda gerinda dan pelindungnya, 4 kepala roda dan spindel, 5 panel kontrol CNC, 6 kolom dengan jalur pemandu vertikal.
Konfigurasi Mesin Paling Umum
- Penggiling permukaan meja bolak-balik dengan spindel horizontal — pilihan standar untuk penggilingan datar presisi di ruang perkakas dan bengkel produksi.
- Penggiling permukaan spindel vertikal — menggunakan permukaan roda cangkir atau roda segmental untuk menghilangkan stok dengan cepat di area kerja yang luas.
- Penggiling permukaan meja putar — meneruskan pekerjaan secara terus-menerus di bawah roda, cocok untuk bagian bulat atau annular.
Di antara jenis-jenis ini, mesin meja bolak-balik dengan spindel horizontal tetap menjadi pekerja keras karena menyeimbangkan presisi, kekakuan, dan biaya.
Cara Memilih Penggiling Permukaan CNC yang Tepat
Pembeli sering menanyakan satu spesifikasi universal, tetapi tidak ada jawaban tunggal. Pekerjaan pelat mati, sekumpulan pelat aus yang presisi, dan komponen produksi jangka panjang, masing-masing mendukung mesin yang berbeda. Kerjakan enam poin ini secara berurutan:
- Meja dan amplop perjalanan. Meja harus mampu menampung benda kerja terpanjang dan masih menyisakan ruang untuk roda bergerak berlebihan.
- Kekuatan spindel dan ukuran roda. Tenaga yang lebih besar akan menghilangkan stok lebih cepat, namun kepala roda harus tetap kaku.
- Kerataan dan paralelisme. Periksa nilai penerimaan pada seluruh panjang penggilingan, bukan hanya pada benda uji pendek.
- Tingkat kontrol. Pilih CNC manual, dikontrol program, atau penuh sesuai dengan pola batch dan keterampilan operator Anda.
- Otomatisasi dan aksesori. Penggantian roda otomatis, filtrasi cairan pendingin, dan chuck magnet menghemat waktu produksi.
- Membangun kualitas dan pelayanan. Basis mesin cor, desain jalur pemandu, dan kemampuan pembuatnya untuk memasok suku cadang lebih penting daripada cat.
| Kelas mesin | Beban kerja operator | Ukuran kumpulan | Pengulangan | Penggunaan yang umum |
|---|---|---|---|---|
| Penggiling permukaan presisi manual | Tinggi | Sekali saja | Ketergantungan operator | Ruang perkakas, perbaikan cetakan |
| Penggiling meja persegi panjang hidrolik | Sedang | Sedang | Bagus | Pelat datar, baja mati |
| Penggiling permukaan yang dikendalikan program | Rendah hingga sedang | Sedang to large | Tinggi | Produksi batch, balutan otomatis |
| Penggiling permukaan CNC penuh | Keterampilan pemrograman | Kecil hingga besar | Sangat tinggi | Siklus yang rumit, berjalan tanpa pengawasan |
Jika pekerjaan Anda sering melibatkan perubahan batch, a lini mesin gerinda permukaan yang dikendalikan program menawarkan jalan tengah yang praktis: siklus penggilingan yang disimpan menangani pengaturan dengan cepat, sementara pembalutan otomatis menjaga roda dalam kondisi pemotongan yang konsisten.
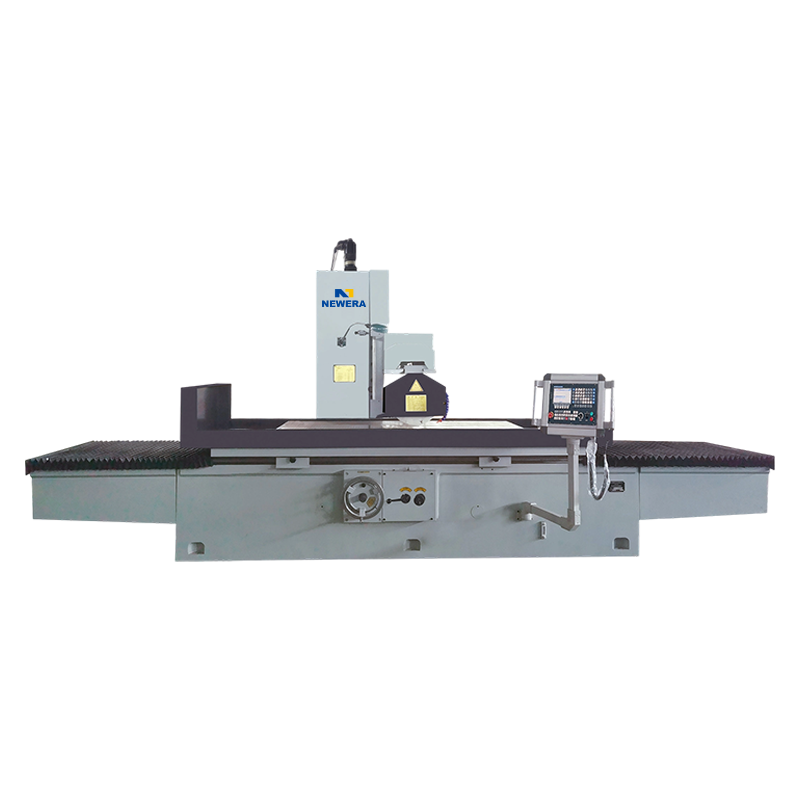 CKM7140/7150/7163/7180 Program Produsen Mesin Gerinda Permukaan Terkendali Teknologi Era Baru Nantong Co., Ltd is China OEM/ODM CKM7140/7150/7163/7180 Program Controlled Surface Grinding Machine manufacturers and... Lihat Produk →
Presisi Apa yang Dapat Anda Harapkan?
Kerataan adalah nomor yang pertama kali ditanyakan pembeli. Penggiling permukaan presisi dalam kondisi baik biasanya memiliki kerataan dalam kisaran 0,005 mm pada panjang penggilingan 500 mm, dan mesin berpresisi tinggi meningkatkan kerataan tersebut hingga mencapai 0,003 mm. Paralelisme antara kedua sisi tetap dalam urutan besarnya yang sama. Permukaan akhir adalah parameter terpisah; bagan di bawah menunjukkan nilai Ra kisaran menengah yang khas untuk proses penyelesaian umum.
Gambar 2. Nilai Ra rentang menengah untuk proses penyelesaian umum, berdasarkan data buku pegangan pemesinan pada umumnya; lebih rendah lebih halus.
Nilai Ra yang sama pada dua mesin berbeda masih dapat menyembunyikan perbedaan bekas terbakar, keausan roda, dan stabilitas termal. Pengumpanan yang terkontrol dan pembalutan otomatis memengaruhi hasil tersebut seperti halnya spindel itu sendiri. Untuk pekerjaan cetakan dan perkakas, milik kami Mesin gerinda permukaan presisi 250AH menggabungkan langkah pengumpanan halus dengan kepala roda yang kaku, yang menjaga tingkat presisi ini tetap praktis di ruang perkakas berukuran sedang.
 Produsen Mesin Gerinda Permukaan Presisi 250AH/250AHR/250AHD, Perusahaan - Teknologi Era Baru Nantong Co., Ltd is China OEM/ODM 250AH/250AHR/250AHD Precision Surface Grinding Machine manufacturers and company, Lihat Produk →
CNC vs. Penggiling Permukaan Manual dan Hidraulik
Pada penggiling permukaan manual, kualitas bergantung pada disiplin operator: frekuensi ganti roda, aliran cairan pendingin, dan penilaian pengumpanan bawah, semuanya berpindah dari satu bagian ke bagian lainnya. Mesin yang dikontrol program dan CNC memindahkan tanggung jawab tersebut ke sistem kontrol. Keuntungan terukurnya sama di hampir setiap toko:
- Kerataan yang dapat diulang dari bagian pertama hingga bagian terakhir.
- Ganti roda otomatis setelah sejumlah lintasan yang diprogram.
- Waktu pengaturan yang lebih singkat ketika pekerjaan yang sama kembali.
- Permukaan akhir yang lebih stabil terlepas dari perubahan shift.
Kemampuan kerataan juga berskala dengan panjang bagian. Bagan di bawah ini menunjukkan kisaran penerimaan umum untuk penggerindaan kelas standar dan presisi tinggi pada panjang penggerindaan umum.
Gambar 3. Ilustrasi rentang penerimaan kerataan yang umum ditemukan pada lembar spesifikasi penggiling permukaan; nilai sebenarnya bergantung pada model dan kondisi mesin.
Manfaat yang lebih besar adalah pemanfaatan. Mesin CNC atau mesin yang dikontrol program dapat menjalankan siklus pengerjaan dan penggilingan lengkap hanya dengan pengawasan ringan, sehingga melepaskan masinis terbaik Anda untuk pekerjaan pengaturan dan pengukuran. Imbalannya adalah harga masuk dan kebutuhan akan seseorang yang dapat memprogram siklus.
Banyak toko tidak memerlukan pengontrol CNC lengkap untuk mengotomatisasi sejauh ini. Itu Penggiling permukaan meja persegi panjang poros horizontal M7132 hingga M7180 menggunakan perjalanan meja bertenaga dan pengumpanan silang untuk mengurangi beban kerja fisik sambil tetap memungkinkan kontrol manual, yang menjadikannya langkah alami antara penggilingan bangku dan CNC penuh.
 M7132/7140/7150/7163/7180-16 Penggilingan Permukaan Meja Persegi Panjang Poros Horisontal Teknologi Era Baru Nantong Co., Ltd is China OEM/ODM M7132/7140/7150/7163/7180-16 Horizontal Shaft Rectangular Table Surface Grinding Mac... Lihat Produk →
Aplikasi yang Kita Lihat Setiap Hari
Penggiling permukaan menghasilkan permukaan referensi datar yang menjadi dasar pengoperasian selanjutnya. Industri-industri yang bergantung pada mereka mempunyai kebutuhan yang sama akan data yang tepat:
- Cetakan dan cetakan: blok cetakan, pelat cetakan, dan sisipan yang harus menutup dan sejajar dalam mikron.
- Otomotif: pelat transmisi, pelat pemisah kopling, dan permukaan rem.
- Aerospace: perlengkapan inspeksi dan blok referensi akar bilah.
- Medis dan elektronik: spacer presisi, rumah sensor, dan perlengkapan pengujian.
Di bengkel-bengkel ini, penggilingan sering kali merupakan operasi pertama setelah penggergajian karena ini menghasilkan data yang menjadi acuan semua pemesinan selanjutnya. Untuk tip praktis dan pengalaman pengoperasian yang melampaui katalog, kami liputan berita industri tentang aplikasi peralatan mesin menjelaskan apa yang harus diperhatikan selama pemasangan, pemasangan, dan penyetelan.
Penganggaran dan Nilai Jangka Panjang
Label harga mudah untuk dibandingkan; biaya siklus hidup tidak. Empat item biaya menentukan berapa biaya sebenarnya dari penggiling permukaan:
- Harga mesin. Ukuran tabel dan tingkat kendali mendominasi angka ini.
- perkakas. Dudukan penyeimbang roda, meja rias berlian, filter cairan pendingin, dan chuck magnet yang bagus.
- Instalasi dan pelatihan. Penggiling CNC hanya akan produktif jika operator yang memprogramnya.
- Perawatan dan suku cadang. Keausan guideway, kualitas oli hidraulik, dan bantalan spindel menentukan keakuratan alat berat selama sepuluh tahun.
Berdasarkan pengalaman kami, pembeli yang membandingkan nilai penerimaan kerataan, desain jalur pemandu, dan fungsi kontrol sebelum melihat label harga secara konsisten akan mendapatkan biaya per komponen tanah yang lebih rendah. Mesin dari produsen yang memiliki pusat produksi dan perakitan internal juga memberi Anda satu tempat untuk mencari jawaban, dan ketenangan pikiran adalah bagian dari nilainya.
FAQ Mesin Penggiling Permukaan CNC
Apa itu mesin gerinda permukaan CNC?
Mesin gerinda permukaan CNC menggunakan roda abrasif yang berputar untuk menghasilkan permukaan datar, paralel, dan halus pada bagian logam. Kontrol CNC mengotomatiskan pergerakan meja, pengumpanan silang, pengumpanan bawah, penggantian roda, dan kompensasi keausan, sehingga operator dapat mereproduksi hasil yang sama pada setiap bagian.
Apa perbedaan antara penggiling permukaan dan penggiling silinder?
Penggiling permukaan menghasilkan permukaan datar pada benda kerja yang diletakkan di atas meja bolak-balik, sedangkan penggiling silinder memutar benda kerja di sekitar porosnya sendiri untuk menggiling diameter luar atau dalam yang bulat. Keduanya menggunakan roda abrasif, namun kinematika mesin dan workholdingnya sangat berbeda.
Berapa harga mesin gerinda permukaan CNC?
Harga terutama didorong oleh ukuran meja, kekuatan spindel, dan tingkat kontrol. Penggiling permukaan manual berukuran kecil adalah titik masuk termurah, sedangkan mesin CNC lengkap dengan pembalut otomatis dan filtrasi cairan pendingin memerlukan investasi yang lebih besar, namun untuk produksi batch biasanya menghasilkan penghematan tenaga kerja dan pengurangan sisa.
Permukaan akhir apa yang dapat dicapai oleh mesin gerinda permukaan?
Nilai Ra tipikal berkisar antara 0,2 hingga 0,8 µm untuk penggilingan permukaan biasa. Dengan balutan yang halus, roda yang seimbang, dan cairan pendingin yang stabil, mesin presisi dapat mencapai sekitar 0,1 µm Ra, yang mencakup sebagian besar kebutuhan cetakan dan perkakas.
Apa perbedaan antara penggiling permukaan spindel horizontal dan spindel vertikal?
Mesin spindel horizontal melakukan penggilingan dengan pinggiran roda dan merupakan pilihan standar untuk permukaan datar berpresisi tinggi; mesin spindel vertikal menggiling dengan permukaan roda, menghilangkan logam lebih cepat pada area yang luas, dan lebih disukai untuk menghilangkan stok berat di mana hasil akhir tidak terlalu penting.
Bagaimana cara merawat mesin gerinda permukaan?
Jaga agar pencekam magnetis tetap bersih dan bebas magnet setelah setiap pekerjaan, siram cairan pendingin dan periksa konsentrasinya setiap minggu, lapisi roda ketika sudah mengkilap, lumasi jalan sesuai jadwal, dan periksa kerataan meja dan keakuratan pengumpanan bawah secara berkala sehingga keausan kecil tidak berubah menjadi bagian-bagian yang rusak.


Jika Anda tertarik dengan produk kami, silakan berkonsultasi dengan kami.
RINCIAN KONTAK
Nantong New Era Technology Co., LTD
- Kawasan Industri Bintang Lima, Distrik Chongchuan, Kota Nantong, Provinsi Jiangsu, Cina
- TEL:+86-19851302688
- E-Mail: [email protected]
Produk
Tautan cepat
Berita
Terminal seluler
NANTONG NEW ERA TECHNOLOGY CO., LTD Hak Cipta Dilindungi. Produsen Pusat Permesinan CNC Pabrik Pusat Permesinan China
